English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

اختيار آلة تعبئة المنخل الجزيئي لإنتاج الزجاج العازل
في خط إنتاج الزجاج العازل، نادرًا ما يحظى جهاز تعبئة المواد المجففة بنفس القدر من الاهتمام الذي تحظى به الغسالة أو المكبس أو روبوت الختم. فهو أصغر حجمًا، وتبدو دورة عمله بسيطة، ولا يتعامل مع ألواح الزجاج الكبيرة.
لكن ذلك لا يجعله غير مهم.
إذا لم يُملأ الفاصل بشكل صحيح، فقد يكون من الصعب ملاحظة المشكلة أثناء الإنتاج. فالتعبئة غير المتسقة، أو المواد المجففة التالفة، أو ثقوب التعبئة المغلقة بشكل سيئ، يمكن أن تؤثر على جودة وحدة الزجاج العازل النهائية. ولهذا السبب ينبغي تقييم آلة تعبئة الغربال الجزيئي كجزء من عملية إنتاج وحدات الزجاج العازل الكاملة، وليس كآلة مساعدة بسيطة.
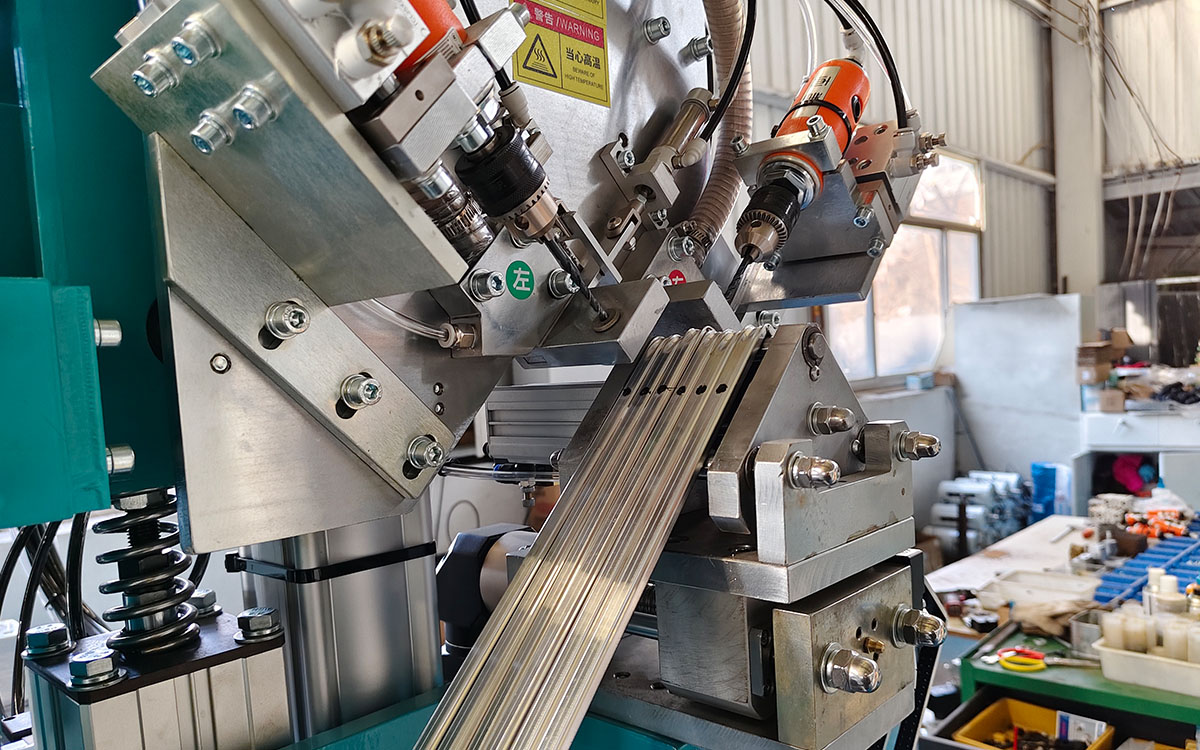
ما الذي تفعله الآلة فعليًا؟
في نظام الفواصل الصلبة التقليدي، يوضع الغربال الجزيئي داخل إطار الفاصل المجوف. وتتمثل مهمته في امتزاز الرطوبة المتبقية داخل الوحدة المحكمة، والمساعدة في الحفاظ على جفاف التجويف.
تعتمد الآلات اليدوية عادةً على الجاذبية أو الاهتزاز أو المساعدة الهوائية لنقل المادة إلى الفاصل. يتولى المشغل معظم عملية التموضع والتعبئة.
يمكن لآلة تعبئة المجفف الأوتوماتيكية إكمال المزيد من الدورة بنفسها. اعتمادًا على التصميم، قد تقوم بتموضع الإطار، وحفر فتحات التعبئة، وإدخال المجفف، واكتشاف اكتمال التعبئة، وإغلاق الفتحات.
لا تشمل كل آلة جميع هذه الوظائف. يجب تأكيد النطاق في المواصفات الفنية للمورد.
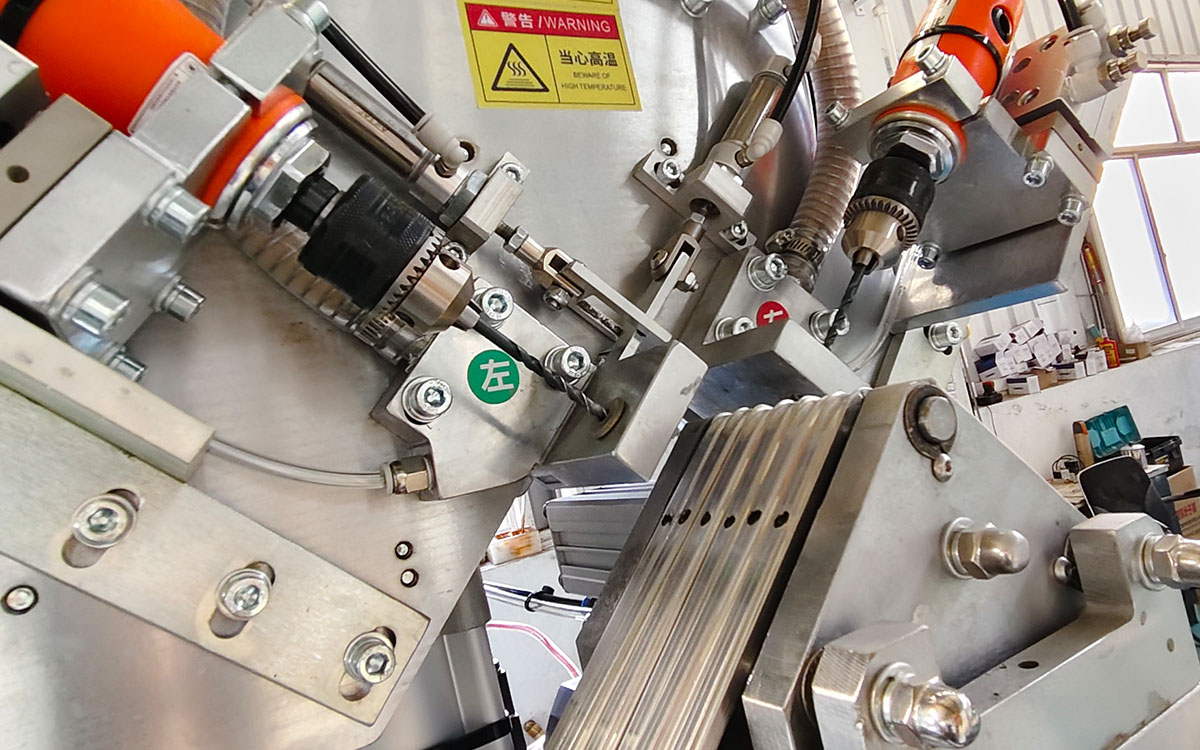
سرعة التعبئة ليست سوى جزء من القصة
السرعة هي الرقم الواضح للمقارنة، لكنها لا تخبرك كيف تتصرف الآلة خلال وردية عمل عادية.
تفقد دورة التعبئة السريعة قيمتها إذا أمضى المشغل وقتًا إضافيًا في ضبط الإطار، أو إزالة المواد المسدودة، أو تنظيف الحبيبات من منطقة العمل. كما تؤثر إعادة ملء القادوس وتغيير أحجام الفواصل على الإنتاج الفعلي.
أثناء العرض التوضيحي، راقب دورة عمل كاملة. لا توقف الاختبار بمجرد امتلاء الإطار الأول. تحقق مما يحدث عندما يقوم المشغل بتحميل مقاس آخر، أو إعادة تعبئة المادة، أو إعادة تشغيل الآلة بعد توقف مؤقت.
يجب أيضًا فحص الإطار النهائي. ابحث عن تسرب واضح حول فتحات التعبئة وتأكد من وصول المادة إلى الأجزاء المطلوبة من الفاصل.
طابق الآلة مع نظام الفاصل الخاص بك
غالبًا ما تُصمم آلة تعبئة الغربال الجزيئي لمواد فاصل ونطاقات مقاسات محددة. قبل طلب عرض سعر، اجمع تفاصيل الفواصل المستخدمة في مصنعك.
سيحتاج المورد إلى معرفة ما يلي:
مادة الفاصل؛
الحد الأدنى والحد الأقصى لعرض الفاصل؛
أبعاد الإطار النموذجية؛
حجم جزيئات الغربال الجزيئي؛
بنية الإطار المثنية أو المقطوعة والموصولة؛
اتجاه التعبئة المطلوب؛
إطارات مستطيلة أو ذات شكل خاص.
إذا كنت تستخدم كلاً من الإطارات المنحنية تلقائيًا والإطارات المجمعة بمفاتيح الزوايا، فتأكد من أن الآلة قادرة على التعامل مع كل نوع.
تحتاج الأشكال الخاصة إلى عناية إضافية. قد يقدم المورد الحشو للإطارات المنحنية أو غير المعتادة كخيار، لكن يجب اختبار هذه القدرة بدلاً من افتراضها.
كيف تعرف الآلة أن الإطار ممتلئ؟
تتحكم الآلات المختلفة في عملية الحشو بطرق مختلفة. يعتمد بعضها بشكل أساسي على وقت حشو مسبق الضبط، بينما يستخدم البعض الآخر أجهزة استشعار أو تغذية راجعة من تدفق المادة.
اطلب من المورد شرح طريقة التحكم بلغة واضحة. كيف تتصرف الآلة إذا كان الفاصل مسدودًا جزئيًا؟ هل تتوقف تلقائيًا؟ هل يمكن للمشغل أن يرى أن أحد جانبي الإطار لم يمتلئ بشكل صحيح؟
هذه الأسئلة أكثر فائدة من مجرد السؤال عما إذا كانت الآلة تستخدم وحدة تحكم منطقية قابلة للبرمجة (PLC).
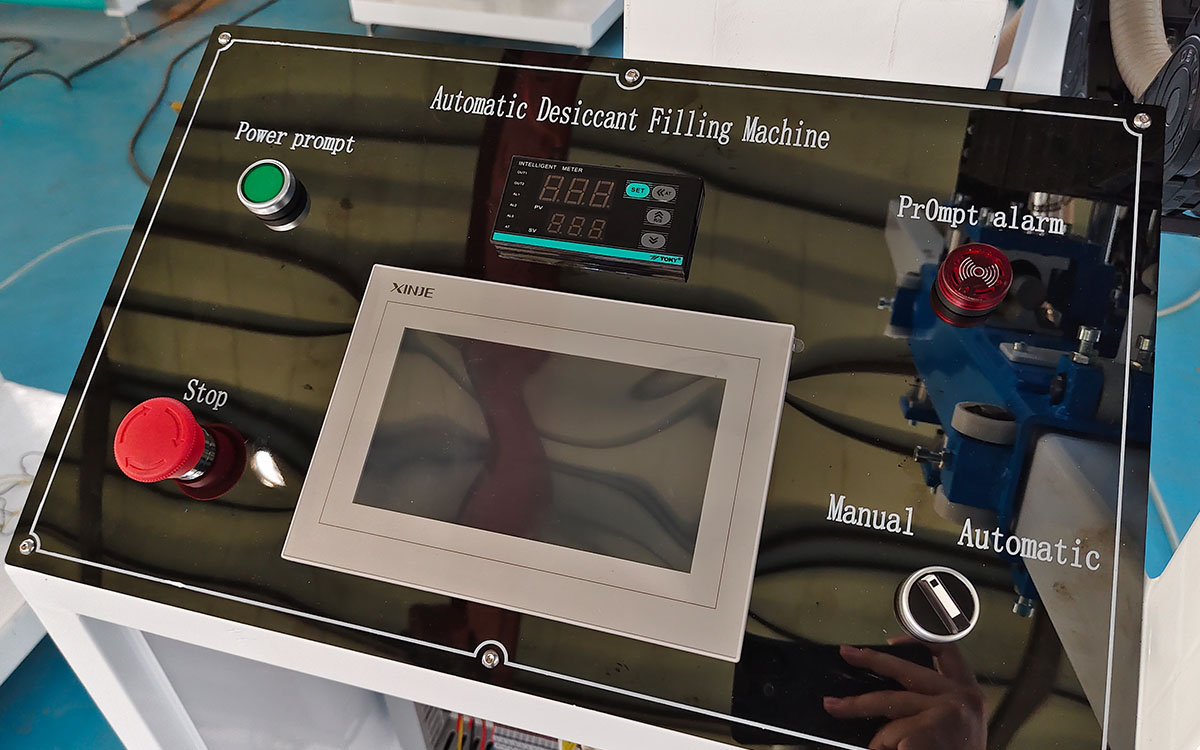
يجب أن تجعل شاشة التحكم التعديلات الروتينية سهلة. يجب أن يكون المشغلون قادرين على تغيير حجم الإطار أو إعدادات الحشو دون التنقل عبر عدة قوائم غير واضحة.
الحفاظ على جفاف المجفف قبل التعبئة
بمجرد فتح الكيس أو القادوس، يبدأ المنخل الجزيئي في امتصاص الرطوبة من هواء الورشة—وهي رطوبة يجب أن تُحتجز داخل الوحدة الزجاجية المعزولة النهائية، وليس قبل تعبئة الفاصل.
لذلك يستحق القادوس نظرة فاحصة. هل هو مغلق بإحكام، أم يُترك مكشوفًا في كل مرة تُضاف فيها المزيد من المواد؟ تستخدم بعض الآلات أيضًا تسخينًا مُتحكَّمًا فيه أو تغذية تلقائية. أثناء التجربة، اطلب من المشغّل أن يوضح لك كيفية إعادة تعبئة القادوس، وما إذا كان الغطاء يُحكم الإغلاق، وإلى أين يذهب المجفف المتبقي عند انتهاء الوردية.
يجب أن يتجنب نظام التعبئة أيضًا الغبار المفرط والتلف غير الضروري للحبيبات. افحص الخراطيم ونظام الاهتزاز ومسار المواد أثناء تجربة الآلة. يجب أن تكون المناطق التي تتطلب تنظيفًا متكررًا سهلة الوصول.
تعبئة تلقائية أم يدوية؟
قد تكون الآلة اليدوية أو شبه الآلية كافية لمصنع ينتج كميات أقل من الزجاج العازل. الاستثمار أقل، وعادة ما تكون المعدات سهلة التشغيل.
يصبح التعبئة التلقائية أكثر جاذبية عندما يتم إنتاج الإطارات الفاصلة بشكل مستمر أو عندما يجب أن يواكب الحشو سرعة آلة ثني الإطارات التلقائية.
يجب أن يستند القرار إلى عدد الإطارات التي يتم تحضيرها خلال وردية عمل عادية. الآلة الأكبر من الحاجة الفعلية قد تقضي معظم اليوم في الانتظار. أما الآلة البطيئة جدًا فقد تترك آلة الثني أو منطقة التجميع في انتظار الإطارات المكتملة.
انظر إلى تدفق العمل بين الآلات، وليس فقط سرعة آلة الحشو نفسها.
تفاصيل مهمة أثناء الاستخدام اليومي
تحقق من مكان وقوف المشغل وكيفية دعم الإطار. الإطارات الكبيرة تحتاج إلى معالجة ثابتة، بينما الإطارات الصغيرة لا ينبغي أن تتطلب إعادة تموضع غير مريح.
لا يصعب تحديد قطع التآكل: تصبح رؤوس الحفر باهتة، وتتقادم الخراطيم، وتتصلب الحشوات، وتجمع المستشعرات الغبار. اكتشف القطع التي يتوقع المورد منك الاحتفاظ بها في المخزون، ومدى سرعة وصول القطع الأقل شيوعًا إلى مصنعك.
تحقق من المرافق قبل توقيع الطلب. يجب أن يناسب الجهد والتردد المصنع، بينما يجب أن يلبي إمداد الهواء المضغوط المتاح متطلبات الآلة. وهذا مهم بشكل خاص لطلب التصدير؛ فتصحيح المواصفات بعد تصنيع الآلة مكلف ومزعج على حد سواء.
اطلب دليل التشغيل ومخططات التوصيلات الكهربائية وقائمة قطع الغيار الموصى بها قبل الشحن. يجب أن يتوفر لفريق الصيانة لديك الوقت لدراسة المستندات قبل وصول الآلة.
مقارنة الأسعار والموردين
قد لا يشمل سعر الآلة المنخفض نظام التغذية أو قطع الغيار أو التغليف التصديري أو التركيب أو تدريب المشغلين. اطلب عرض هذه البنود بشكل منفصل في عرض الأسعار.
يجب أن يتضمن اختبار الآلة المفيد أكثر من إطار سهل واحد. أحضر أو حدد إطارًا صغيرًا، وحجم إنتاج نموذجي، وأحد الإطارات الأكبر التي تصنعها المصنع بانتظام.
راقب كيفية تعامل الآلة مع كل إطار. افحص نتيجة التعبئة وخطوات التشغيل والوقت اللازم لتغيير الأحجام.
بالنسبة للطلبات الدولية، اسأل أيضًا من سيقدم الدعم الفني بعد التسليم. غالبًا ما يمكن تشخيص مشكلة التعبئة عن بُعد، ولكن فقط إذا استجاب المورد واستطاع المشغل المحلي شرح ما تفعله الآلة.
المعلومات التي يجب إرسالها مع الاستفسار
للحصول على عرض أكثر دقة، قدم ما يلي:
نوع الفاصل ونطاق العرض؛
الحد الأدنى والأقصى لأبعاد الإطار؛
مواصفات الغربال الجزيئي؛
عدد الإطارات المطلوبة لكل وردية؛
تفضيل التحميل اليدوي أو التلقائي؛
جهد المصنع والتردد؛
إمداد الهواء المضغوط المتاح؛
أنواع الإطارات المطلوبة؛
وجهة التسليم؛
متطلبات التركيب والتدريب.
يمكن أن تمنع الصور أو العينات الخاصة بفاصل المسافة حدوث سوء الفهم، لا سيما عند استخدام عدة مقاطع جانبية.
الأفكار النهائية
تؤدي آلة تعبئة الغربال الجزيئي مهمة محدودة النطاق، لكنها تشغل نقطة مهمة في عملية الزجاج العازل. ينبغي للآلة المناسبة أن تملأ فاصل المسافة باستمرار، وأن تحمي المجفف أثناء المناولة، وأن تندمج بشكل طبيعي في وتيرة إنتاج الإطار.
لا تخترها بناءً على سرعة التعبئة وحدها. اختبر مقاسات فاصل المسافة لديك، وألقِ نظرة فاحصة على الإطارات المكتملة، واكتشف كيف ستتم صيانة الآلة بعد التركيب.
هل تحتاج إلى آلة تعبئة غربال جزيئي لخط زجاج عازل جديد أو قائم؟ أرسل إلينا مواصفات فاصل المسافة، ومقاسات الإطارات، والإنتاج المتوقع. يمكننا مساعدتك في مراجعة التطبيق والتوصية بتكوين مناسب.