English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

كيفية تخطيط تخطيط المصنع لخط إنتاج الزجاج العازل
يمكن أن يحتوي خط الإنتاج على الآلات المناسبة ومع ذلك يكون أداؤه ضعيفًا إذا لم يتم تخطيط تخطيط المصنع بعناية.
قد تؤدي غسالة الزجاج الموضوعة بعيدًا جدًا عن منطقة التجميع إلى مناولة غير ضرورية. قد تضطر إطارات المباعد إلى عبور نفس الممر المستخدم للزجاج الجاهز. وقد لا تتوفر لموظفي الصيانة مساحة كافية للوصول إلى مضخة أو مستشعر أو خزانة كهربائية.
لا تكون هذه المشكلات مرئية دائمًا في قائمة آلات المورد. فهي تظهر بعد التركيب، عندما يبدأ المشغلون في تحريك الزجاج عبر الورشة كل يوم.
ينبغي أن يجعل تخطيط المصنع العملي تدفق الإنتاج بسيطًا وآمنًا وسهل الصيانة.
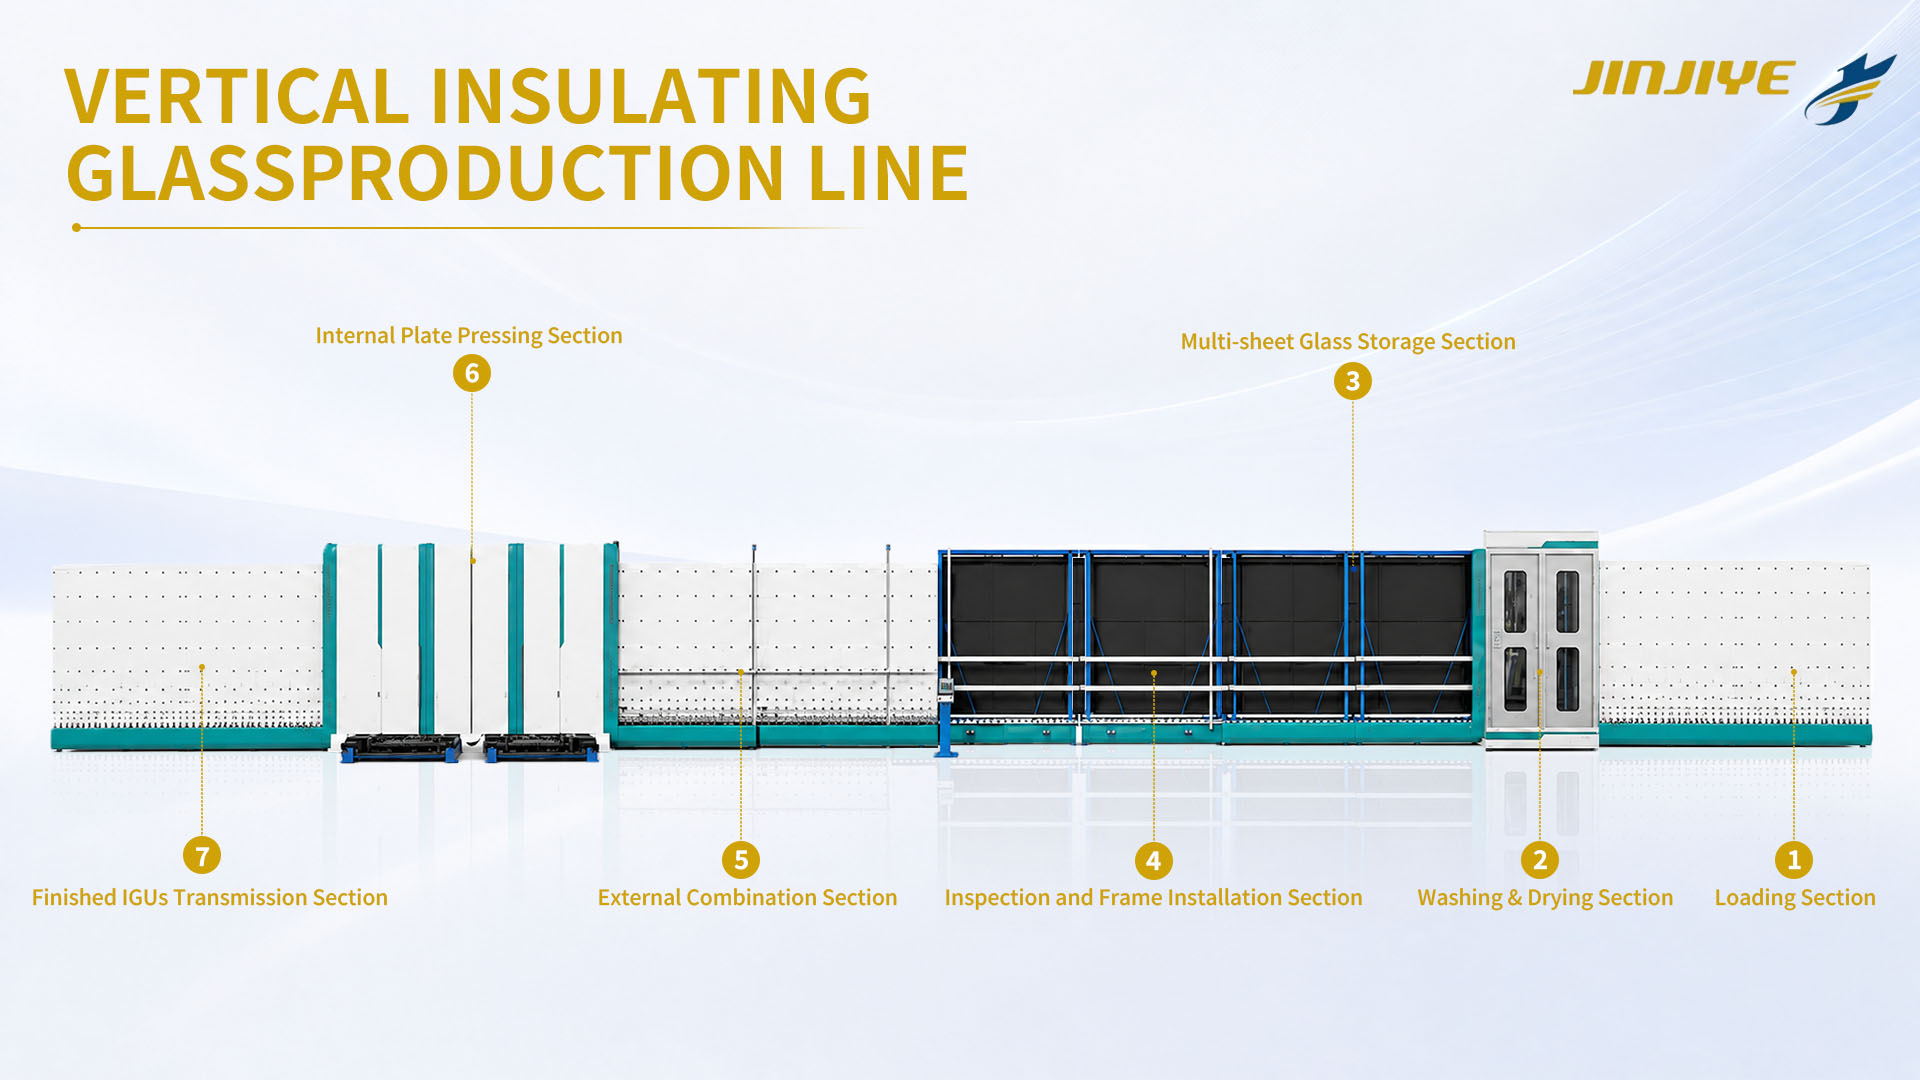
ابدأ من تدفق الزجاج، لا من قائمة الآلات
قبل رسم التخطيط، اكتب تسلسل الإنتاج الفعلي:
تخزين الزجاج الخام → التحميل أو القطع → الغسل والتجفيف → الفحص → تحضير المباعد → التجميع → الكبس → تعبئة الغاز → الختم الثانوي → تخزين الزجاج الجاهز.
سيعتمد التسلسل الدقيق على تكوين المعدات. قد خط إنتاج الزجاج العازل الأوتوماتيكييجمع مصنع كامل عدة من هذه العمليات، بينما قد يستخدم مصنع أصغر آلات منفصلة.
النقطة المهمة هي تجنب الرجوع غير الضروري.
يجب أن يتحرك الزجاج إلى الأمام عبر الورشة قدر الإمكان. إذا احتاجت الوحدات المكتملة إلى المرور عائداً عبر منطقة تخزين الزجاج الخام، فمن المحتمل أن التخطيط يخلق مناولة إضافية وخطراً أعلى للتلف.
ينطبق المبدأ نفسه على إطارات المباعدات والمانع للتسرب والمجفف. يجب أن تكون هذه المواد قريبة من المحطة التي تُستخدم فيها، لكن يجب ألا تسد مسار الزجاج الرئيسي.
قسّم الورشة إلى مناطق عملية
عادةً ما يحتوي التخطيط المفيد على عدة مناطق عمل.
1. منطقة تخزين وتحميل الزجاج
تحتاج منطقة الزجاج الوارد إلى مساحة كافية للحوامل ومعدات التحميل والفحص.
أبقِ موضع الحامل قريباً من قسم التحميل، لكن اترك مساحة لـ:
حركة الرافعة الشوكية أو العربة
التعامل الآمن مع الزجاج
أحجام زجاجية مختلفة
تخزين مؤقت للطلبات العاجلة
يجب ألا يتقاطع مسار التحميل مع مسار المنتج النهائي.
2. منطقة الغسيل والفحص
يحتاج قسم الغسيل إلى إمكانية الوصول إلى المياه والصرف والهواء المضغوط والطاقة الكهربائية.
الآلة غسل الزجاج المسطح JINJIYEيجب وضعها بحيث يمكن للمشغلين فحص الزجاج قبل انتقاله إلى التجميع.
اترك مساحة بجانب الغسالة من أجل:
صيانة الفلتر وخزان المياه
تنظيف الفرشاة والفوهة
فحص سكين الهواء
وصول آمن إلى خزانة التحكم
قد تتناسب الآلة مع الرسم التخطيطي لكنها قد تظل صعبة التشغيل إذا كان جانب الصيانة موضوعًا مقابل الحائط.
3. منطقة تحضير الفواصل
يُفضل تخطيط ثني الفواصل وتعبئة المجفف وطلاء البوتيل كمنطقة تحضير متصلة واحدة كلما أمكن.
النظام ثني قضبان الفواصل الألومنيوم الأوتوماتيكييجب أن يكون قريبًا من مخزن الفواصل ومنطقة تجهيز الإطارات.
الآلة تعبئة المادة المجففة الأوتوماتيكيةيجب أن يكون في منطقة جافة. لا ينبغي تخزين المنخل الجزيئي في حاوية مفتوحة بالقرب من الماء أو معدات الغسيل أو مدخل عالي الرطوبة.
الآلة بثق مانع تسرب البيوتيل الأوتوماتيكيةيجب أن يكون قريبًا بما يكفي من منطقة الفواصل بحيث لا تحتاج الإطارات الجاهزة إلى النقل عبر مسار الزجاج الرئيسي.
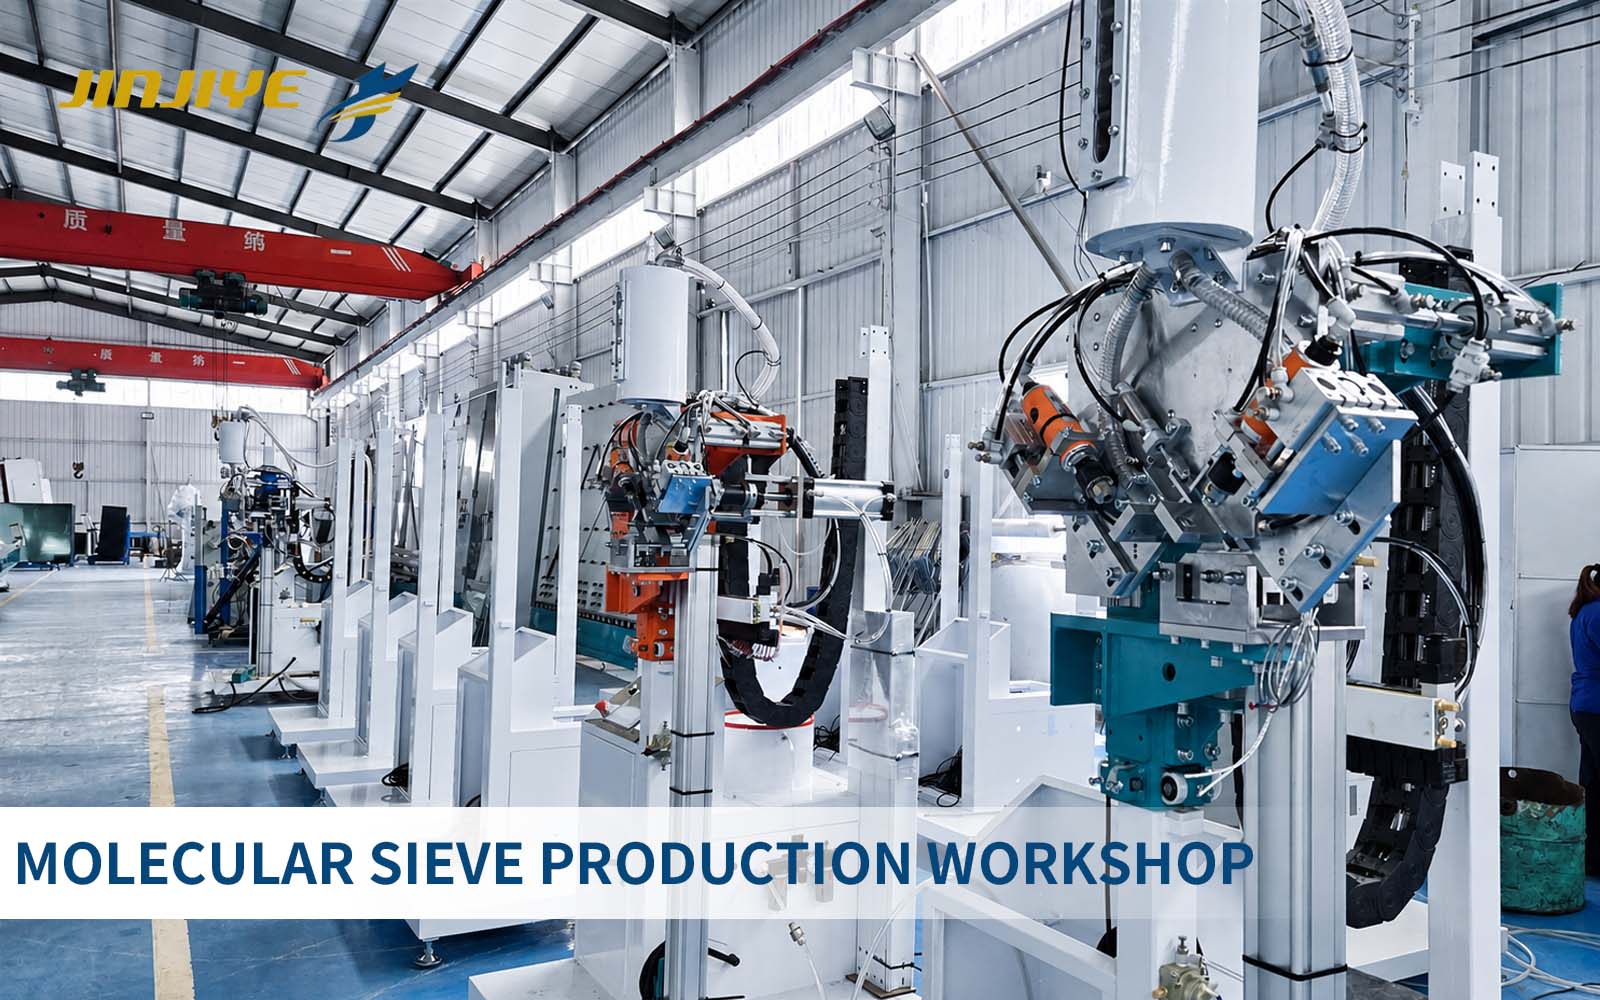
4. منطقة التجميع والضغط وتعبئة الغاز
يجب أن تستقبل منطقة التجميع والضغط الزجاج النظيف والإطارات المُجهزة دون تأخير غير ضروري.
إذا كانت تعبئة الغاز مدمجة في خط الإنتاج، فاسمح بمساحة كافية للآلة الكاملة ونظام التحكم الخاص بها. إذا كان المصنع يستخدم آلة تعبئة غاز الزجاج العازل، فيجب أن يسمح الموضع للمشغلين بتحريك الوحدات داخل المحطة وخارجها بأمان.
تجنب وضع هذه المنطقة بجوار حركة المرور الكثيفة أو أعمال القطع المتربة أو باب تحميل مفتوح. يجب أن تكون منطقة التجميع أنظف وأكثر انضباطًا من منطقة الزجاج الخام.
5. منطقة الختم الثانوي والزجاج الجاهز
يحتاج قسم الختم الثانوي عادةً إلى مساحة لبراميل مادة الختم والخراطيم والخلاطات وأعمال الصيانة ومناولة الزجاج الجاهز.
انروبوت ختم الوحدات الزجاجية المعزولة CNC الأوتوماتيكييجب أن يكون لديه وصول واضح عند نقاط دخول وخروج الزجاج. لا تضع الرفوف مباشرة بجانب الناقل إذا كانت تمنع المشغلين من إزالة الوحدات الجاهزة.
بعد الختم، يجب أن ينتقل الزجاج إلى منطقة المنتج النهائي دون عبور مسار الزجاج الداخل.
اترك مساحة حول الآلة
لا تتطابق مساحة الآلة مع المساحة التي يتطلبها المصنع.
يجب أن يتضمن التخطيط السليم:
مساحة عمل المشغل
وصول للصيانة
الوصول إلى الخزانة الكهربائية
توصيلات الهواء المضغوط والماء
حركة رف الزجاج
استبدال المضخات والفلاتر والمحركات
ممرات مشي آمنة
مناطق دوران الرافعة الشوكية أو العربة
هذا مهم بشكل خاص لخطوط الإنتاج الطويلة. قد تبدو الممرات الضيقة مقبولة على الورق، لكنها تصبح صعبة عندما يحتاج المشغلون إلى حمل وحدة زجاج معزول كبيرة أو إزالة مكوّن ثقيل.
اطلب من المورد إظهار جانب الصيانة وأبواب الخدمة ونقاط توصيل المرافق على رسم التخطيط.
افصل العمليات النظيفة عن العمليات الملوثة
مناطق الغسل والقطع والتحميل تولّد بطبيعتها مزيدًا من الغبار والماء وجزيئات الزجاج.
يتطلب التجميع وتعبئة الغاز والختم بيئة أنظف. وإذا اختلطت هذه المناطق معًا، فقد ينتقل التلوث عبر الورشة على الأحذية أو العربات أو العبوات أو رفوف الزجاج.
يمكن أن يساعد فصل بسيط في ذلك:
الزجاج الخام والقطع بالقرب من المدخل
الغسل والتجفيف في منطقة المعالجة الرطبة
تحضير الفواصل والمانع للتسرب في منطقة خاضعة للتحكم
التجميع وتعبئة الغاز في منطقة مركزية أنظف
الختم الثانوي وتخزين الزجاج الجاهز بالقرب من منطقة الإرسال
لا يحتاج المصنع دائمًا إلى جدران باهظة الثمن أو غرف خاصة. فوجود حدود واضحة للعمليات وحركة منضبطة للمواد يمكن أن يُحدث فرقًا ملحوظًا بالفعل.
خطّط للمرافق قبل وصول المعدات
ينبغي أن يُظهر مخطط التخطيط أكثر من مجرد مواضع الآلات.
قبل الشحن، تأكّد من:
الجهد والتردد
موقع الهواء المضغوط
مدخل المياه والصرف
متطلبات التهوية
الإضاءة حول مناطق الفحص
اتصالات الشبكة أو الدعم عن بُعد
تخزين مواد الإحكام والمجففات
الوصول في حالات الطوارئ
لا تنتظر حتى يوم التركيب لتحديد مسارات الكابلات أو خطوط الهواء أو أنابيب المياه. قد تؤدي تغييرات المرافق بعد وصول المعدات إلى تأخير التشغيل وإنشاء مخاطر التعثر.
ضع في الاعتبار التوسع المستقبلي
قد يبدأ المصنع بزجاج مزدوج قياسي ثم يضيف لاحقًا زجاجًا منخفض الانبعاثية أو زجاجًا ثلاثيًا أو وحدات أكبر أو إحكامًا تلقائيًا.
اترك بعض المساحة العملية للتوسع بالقرب من نقاط الترقية الأكثر احتمالاً. قد يشمل ذلك:
آلة حشو إضافية
روبوت إغلاق أكبر
محطة تعبئة غاز منفصلة
معدات إضافية لمناولة الزجاج
رف ثانٍ للزجاج الجاهز
الهدف ليس ترك مساحة فارغة في كل مكان. بل تجنب سد طريق التوسع الوحيد الممكن بجدران ثابتة أو أرفف تخزين أو معدات غير ذات صلة.
اختبار تخطيط بسيط قبل التركيب
قبل الموافقة على الرسم النهائي، تتبَّع طلبًا نموذجيًا خطوة بخطوة.
تخيّل:
تصل رف من الزجاج الخام.
يقوم المشغّل بتحميل اللوح الأول.
ينتقل الزجاج عبر الغسيل والفحص.
يصل إطار المباعد الصحيح إلى مرحلة التجميع.
يتم كبس الوحدة وملؤها بالغاز.
تنتقل الوحدة الزجاجية المعزولة الجاهزة عبر الختم الثانوي.
توضع الوحدة على رف الزجاج الجاهز.
في كل خطوة، اسأل:
هل تتحرك الزجاجة إلى الأمام؟
هل يعبر المشغلون بعضهم بعضًا؟
هل توجد مكان آمن للتخزين المؤقت؟
هل يمكن تنظيف الآلة وإصلاحها؟
هل يمكن لعربة أو رافعة شوكية الوصول إلى المنطقة المطلوبة؟
إذا كان الجواب لا، فعدّل التخطيط قبل التركيب.
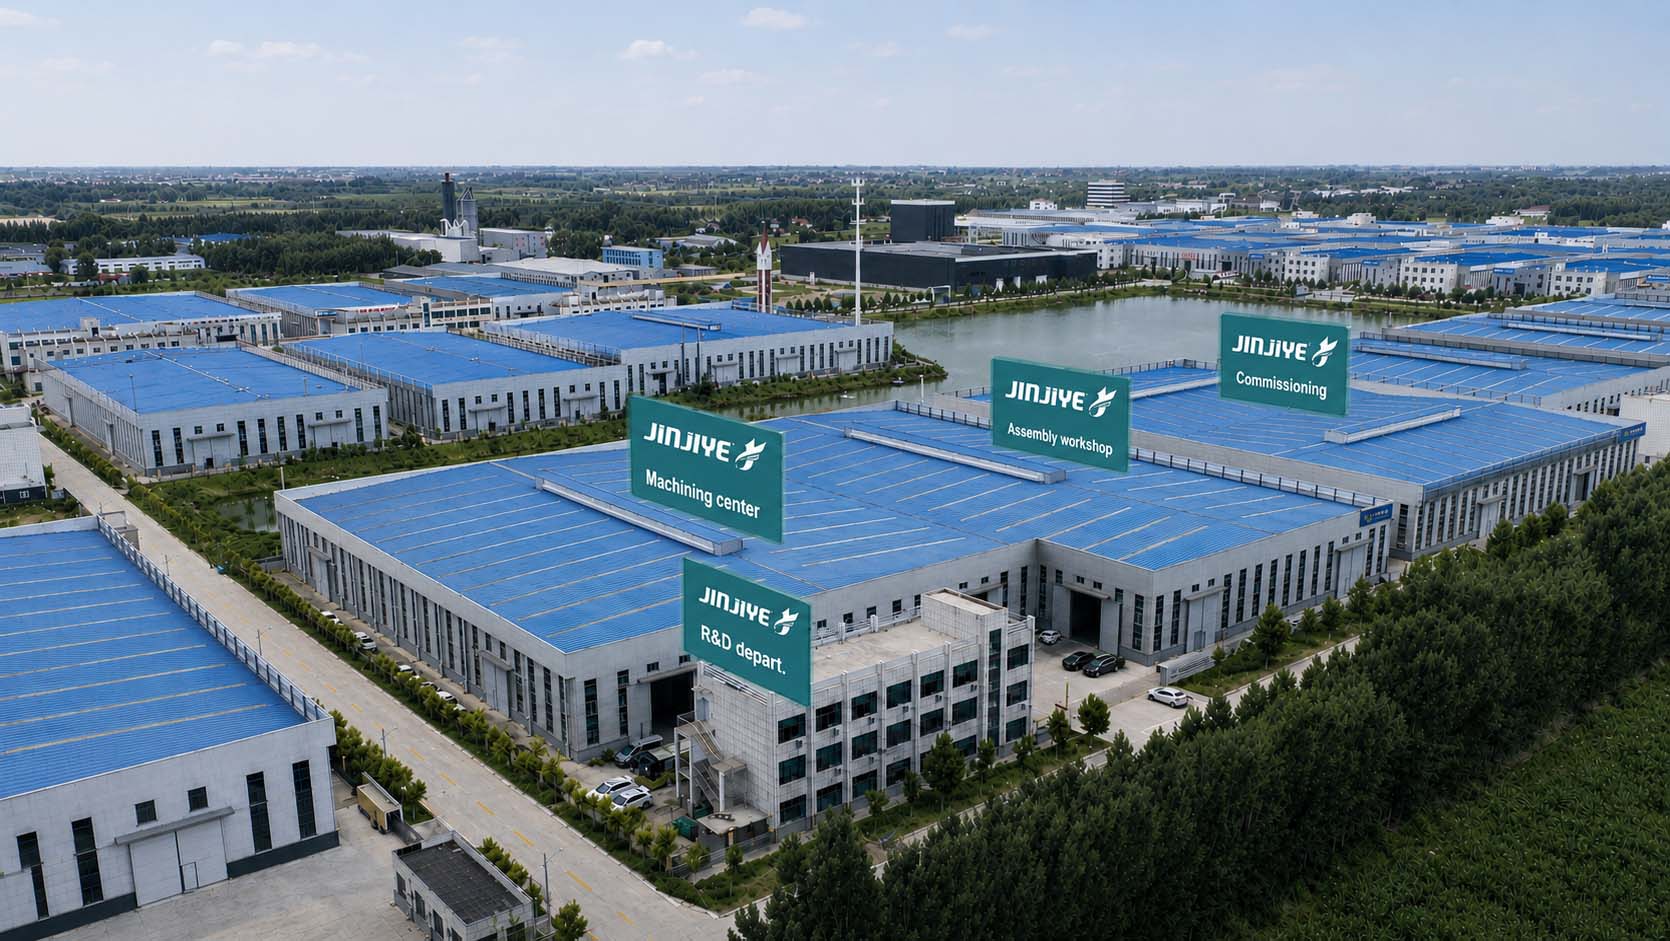
ما الذي يجب أن ترسله إلى مورد المعدات؟
يمكن للمورد إعداد تخطيط أكثر فائدة عندما يوفر المصنع:
طول المبنى وعرضه
مواضع الأبواب والتحميل
ارتفاع السقف
المعدات الحالية
نطاق حجم الزجاج
الهدف اليومي للإنتاج
مزود الطاقة
معلومات الهواء المضغوط
ظروف المياه والصرف
خطط التوسع المستقبلية
يمكنك أيضًا مراجعة مجموعة منتجات معدات الزجاج العازل JINJIYE الكاملة قبل وضع التصميم النهائي.
الأفكار النهائية
لا يقتصر التصميم الجيد لمصنع وحدات الزجاج العازل (IGU) على مجرد وضع الآلات داخل مبنى متاح.
بل ينشئ مسارًا منطقيًا للزجاج والإطارات والمانع للتسرب والمشغلين وفنيي الصيانة. كما يُبقي العمليات الرطبة والملوثة بعيدًا عن مناطق التجميع الأنظف، ويوفر منافذ وصول حول المكونات المهمة، ويمنح المصنع مساحة للنمو.
قبل شحن المعدات، اختبر التصميم باستخدام أمر إنتاج حقيقي. يمكن لهذا التمرين البسيط أن يكشف الممرات المسدودة والمناولة غير الضرورية ومشكلات الصيانة قبل أن تصبح دائمة.
الأسئلة المتداولة
ما مقدار المساحة المطلوبة لخط إنتاج الزجاج العازل؟
تعتمد المساحة المطلوبة على الحد الأقصى لحجم الزجاج وتكوين المعدات واتجاه الخط وطريقة التخزين ووصول المشغلين ومتطلبات الصيانة. وينبغي للمورد أن يقدم تصميمًا بمقياس رسم وليس فقط أبعاد الآلات.
هل يجب أن تكون منطقة تحضير الفواصل قريبة من خط التجميع؟
نعم. يمكن أن يؤدي إبقاء ثني الفواصل وملء المجفف وطلاء البوتيل بالقرب من التجميع إلى تقليل مسافة النقل ووقت الانتظار.
هل يمكن ترقية مصنع قائم دون تغيير التخطيط بالكامل؟
غالبًا ما يمكن ذلك. الخطوة الأولى هي تحديد عنق الزجاجة الحالي والتحقق مما إذا كانت الكهرباء والهواء والماء والمساحة وتدفق المواد الحالية يمكنها دعم الماكينة الإضافية.
ما هو الخطأ الأكثر شيوعًا في التخطيط؟
من الأخطاء الشائعة التخطيط فقط لمساحة الماكينة ونسيان وصول المشغل ومساحة الصيانة ورفوف الزجاج والحركة بين مراحل الإنتاج.