English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

قائمة تحقق لتشغيل خط إنتاج الوحدات الزجاجية المعزولة: ما يجب التحقق منه قبل التسليم
يمكن أن يعمل خط إنتاج الزجاج العازل بسلاسة أثناء عرض تقديمي من المورد، ومع ذلك يسبب مشكلات بعد وصوله إلى مصنعك. والسبب عادةً ليس السرعة المذكورة في الكتيب، بل ما إذا كان الخط قادرًا على معالجة زجاجك وموادك ومرافقك ونطاق منتجاتك الفعلية في يوم عمل عادي.
تُعد مرحلة التشغيل التجريبي والتسليم النهائي هي المرحلة التي تتضح فيها هذه التفاصيل. ولا ينبغي للمشتري أن يسأل فقط عما إذا كانت الآلات قادرة على العمل، بل السؤال الأهم هو ما إذا كانت العملية الكاملة مستقرة وقابلة للتكرار وسهلة التحكم من قبل المشغلين.
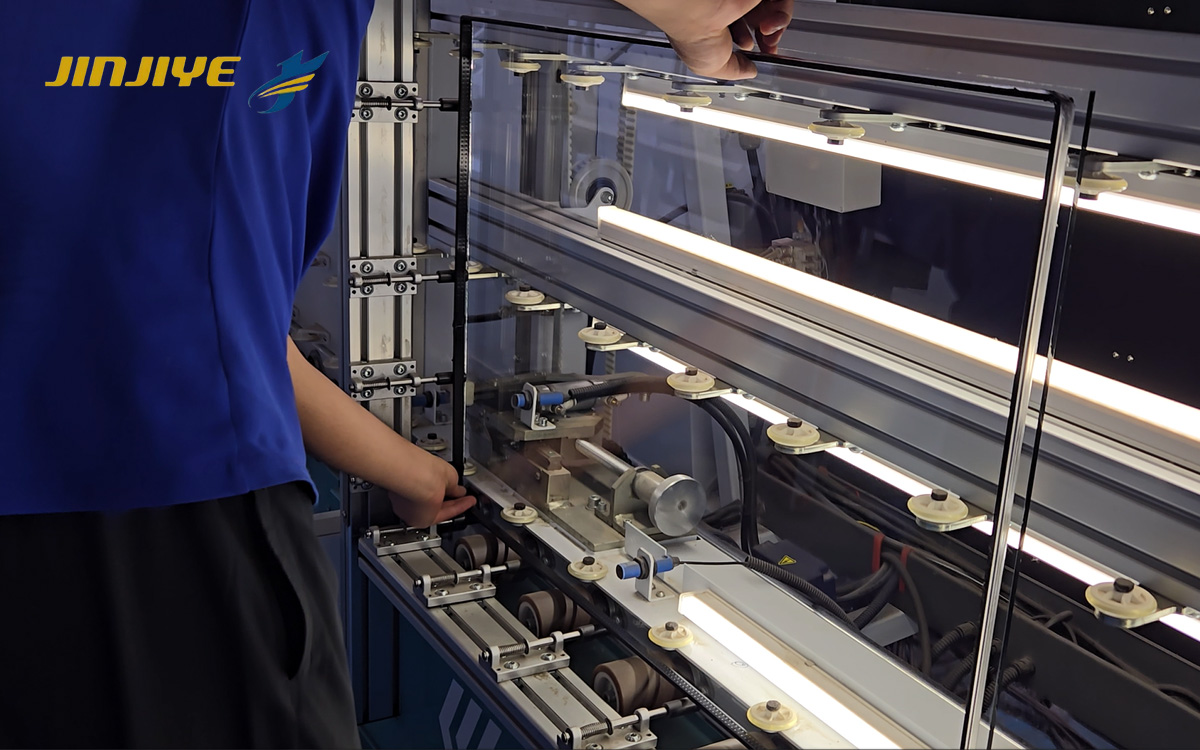
ما الذي ينبغي أن يثبته اختبار التشغيل التجريبي؟
ينبغي أن يجيب اختبار التشغيل التجريبي الصحيح عن أربعة أسئلة عملية:
هل يمكن للخط معالجة جميع أحجام الزجاج وسماكاته المتفق عليها؟
هل ينتج وحدات مقبولة بشكل متكرر، وليس عينة واحدة فقط؟
هل تتوافق إمدادات الكهرباء والهواء المضغوط والماء والغاز مع متطلبات الآلة؟
هل يستطيع المشغلون المدربون بدء المعدات وإيقافها وضبطها وتنظيفها وصيانتها بأمان؟
يجب أن يعتمد القبول النهائي على المواصفات المتفق عليها والعينات الحقيقية. العرض التوضيحي القصير باستخدام زجاج مُجهَّز لا يكفي.
ضع خطة الاختبار حول منتجاتك الحقيقية
قبل بدء التشغيل، أعد قائمة اختبارات مع المورد. ضمِّن المنتجات التي تمثل إنتاجك اليومي بدلاً من اختبار المقاس الأسهل فقط.
قد تتضمن خطة اختبار مفيدة ما يلي:
وحدة زجاج مزدوج صغيرة الحجم وشائعة الإنتاج
مقاس طلب نموذجي
أكبر مقاس زجاج عادي
زجاج منخفض الانبعاثية، إذا كان ضمن مجموعة منتجاتك
زجاج ثلاثي الطبقات، إذا كان مطلوباً
وحدات مملوءة بالأرجون، إذا كان تعبئة الغاز مشمولة
عروض مختلفة لعرض الفواصل وسماكات الوحدات الزجاجية المعزولة النهائية
يجب أن يعرف المورّد سماكة الزجاج ونوع الفاصل والمادة المانعة للتسرب والناتج المستهدف قبل الاختبار. وإن أمكن، استخدم زجاج المشتري ومواد الإنتاج الخاصة به. فهذا يعطي نتيجة أكثر واقعية من استخدام عينات مُعدّة فقط لعرض في صالة العرض.
افحص خط الإنتاج قسماً قسماً
1. تحميل الزجاج ونقله
ابدأ بالحركة الأساسية للزجاج. تحقق مما إذا كانت الألواح تدخل الخط بسلاسة، وتبقى مستقرة على البكرات وتتوقف في الموضع الصحيح.
انتبه للتفاصيل الصغيرة:
هل يلامس الزجاج الإطار أو السكة الموجهة؟
هل أقسام النقل محاذاة بشكل صحيح؟
هل يمكن للمشغل إيقاف الخط وإعادة تشغيله بأمان؟
هل يتعامل النظام مع أحجام الزجاج المختلفة دون تصحيح يدوي متكرر؟
الخط الذي يتحرك بسرعة لكنه يسبب تلامس الحواف أو تعديلات تحديد الموضع المتكررة سيخلق مشاكل لاحقًا.
2. الغسيل والتجفيف
الزجاج النظيف والجاف ضروري لجودة المظهر وأداء الإحكام معًا. أثناء الاختبار، افحص الزجاج فورًا بعد الغسالة.
ابحث عن علامات الماء، والحواف الرطبة، والغبار، وآثار الفرشاة، والخدوش. يجب فحص ماء الشطف النهائي، وضغط الفرشاة، وقسم التجفيف معًا. إذا كان الزجاج من نوع Low-E ضمن الدفعة، فتأكد من أن اتجاه التحميل وإعدادات التنظيف تتبع توصيات مورد الزجاج.
يمكن للمصانع مراجعة آلة غسل الزجاج JINJIYEعند تقييم قسم الغسل في خط إنتاج الزجاج العازل (IGU).
3. تحضير الفاصل وملء المجفف
يجب أن يتطابق إطار الفاصل مع الأبعاد المطلوبة دون التواء مرئي أو زوايا مفتوحة. افحص أقطار الإطار ووصلات الزوايا وموضعه بالنسبة لحافة الزجاج.
بالنسبة للمصانع التي تستخدم معدات آلية، يجب اختبار آلة ثني الفواصل الألومنيوم التلقائيةوآلة تعبئة المادة المجففة الأوتوماتيكية بعرض الفواصل الفعلية المستخدمة في الإنتاج.
الإطار الأول من كل مقاس جديد يستحق اهتمامًا إضافيًا. خطأ بُعدي صغير في هذه المرحلة يمكن أن يؤثر على التجميع والكبس والختم النهائي.
4. طلاء البوتيل
يجب أن يكون خيط البوتيل متواصلًا ومتسقًا حول إطار الفاصل بالكامل. افحص موضع الخيط وارتفاعه ودرجة الحرارة والضغط خلال دورة إنتاج عادية.
لا تفحص المقاطع المستقيمة فقط. غالبًا ما تكشف الزوايا عن ضغط غير مستقر أو إعدادات غير صحيحة للآلة. آلة بثق البوتيل الأوتوماتيكيةيجب أيضًا اختبار ذلك بعد تغيير المقاس، لأن الإعداد الذي يناسب عرض فاصل واحد قد لا يكون مناسبًا لعرض آخر.
5. التجميع والكبس وملء الغاز
أثناء التجميع، تأكد من بقاء الألواح وإطار الفاصل متراصفة دون تلامس الزجاج بالزجاج. يجب أن ينتج قسم الكبس السماكة النهائية المطلوبة دون إتلاف الزجاج أو تحريك الفاصل.
إذا كان ملء الغاز جزءًا من الخط، فتحقق من طريقة الملء ونقاط التوصيل وعملية التطهير ونتيجة الاختبار. يمكن تقييم آلة ملء غاز الأرجون بالدفع والسحب مع متطلبات المنتج النهائي.
بالنسبة للمشاريع الأكبر، ينبغي اختبار خط إنتاج كامل آلي للوحدات الزجاجية المعزولة المملوءة بالغاز كنظام متصل واحد بدلًا من اختبار الآلات المنفصلة فقط.
6. الختم الثانوي
يجب أن يغطي اختبار الختم الثانوي خلط مادة الختم، والتدفق، وشكل الحبة، وتغطية الزوايا. يجب أن يكون المشغل قادرًا على تحديد النسبة الصحيحة والاستجابة للإنذارات قبل تأثر عدد كبير من الوحدات.
اعتمادًا على التكوين المحدد، راجع معدات مادة مانعة للتسرب ثنائية المكونات أو روبوت أتمتة ختم الوحدات الزجاجية المعزولة.
احتفظ بأول وحدة مقبولة من تشغيل الاختبار. يمكن استخدامها لاحقًا كمرجع عندما يضبط المشغلون الآلة أو يدربون وردية جديدة.
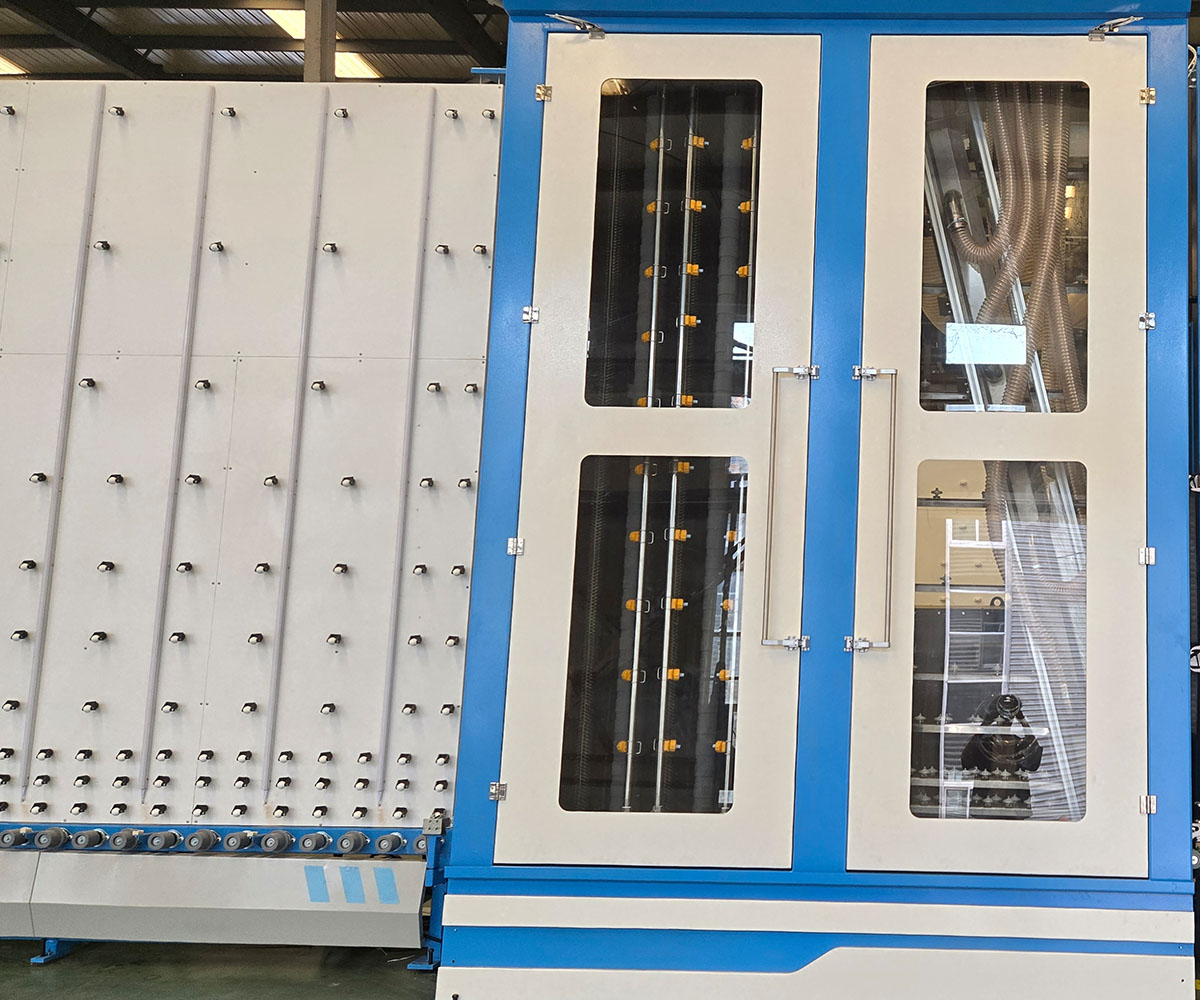
لا تقبل الخط بناءً على السرعة وحدها
من السهل إظهار سرعة الإنتاج ومن السهل إساءة فهمها. قد يقدم المورد أسرع دورة في ظروف مثالية، بينما يواجه المصنع أوقات انتظار أطول أثناء الإنتاج العادي.
أثناء القبول، سجّل:
زمن الدورة الفعلي
وقت الانتظار بين المحطات
وقت التحويل بين أحجام الزجاج
عدد تعديلات المشغل
معدل القبول من المحاولة الأولى
الإنذارات والتوقفات غير المخططة
هدر المواد والوحدات المرفوضة
قد تُخفي الدفعة القصيرة مشكلات. تختار العديد من المصانع دفعة مضبوطة من عدة وحدات متكررة لكل نوع منتج مهم. يجب الاتفاق على الكمية الدقيقة مع المورّد قبل الاختبار.
الهدف ليس ملاحقة أعلى رقم على الشاشة. بل التأكد من أن الخط قادر على الحفاظ على جودة مستقرة أثناء الإنتاج العادي.
تحقق من المرافق والسلامة قبل التسليم
يجب اختبار الآلة في ظروف المرافق نفسها المتوقعة أثناء التشغيل اليومي. تأكد من الجهد والتردد الفعليين، وضغط الهواء المضغوط، وإمداد المياه، والصرف، وتوصيل الأرجون.
يجب أن تشمل فحوصات السلامة:
أزرار الإيقاف الطارئ
أبواب السلامة والحواجز الواقية
سلوك إعادة التشغيل بعد انقطاع التيار الكهربائي
عرض الإنذار وإجراء إعادة الضبط
إمكانية الوصول للتنظيف والصيانة
ممرات آمنة للمشغلين حول الخط
ظروف الضوضاء والحرارة وتصريف المياه
يجب إدراج أي واقٍ مفقود أو توصيل غير مستقر أو استجابة غير واضحة للإنذار كبند مفتوح قبل توقيع التسليم.
ما الذي ينبغي تضمينه في ملف التسليم؟
يجب أن يتضمن التسليم الكامل أكثر من مجرد إشعار تسليم. احتفظ بملف مشروع واحد يحتوي على:
مواصفات المنتج النهائي المقبول
نتائج الاختبارات وسجلات القطعة الأولى
إعدادات الآلة المؤكدة
أدلة التشغيل والصيانة
المخططات الكهربائية والهوائية
قائمة قطع الغيار الموصى بها
ملفات النسخ الاحتياطي للبرمجيات والمعلمات
سجلات تدريب المشغلين
المشكلات غير المحلولة، الشخص المسؤول وتاريخ الإنجاز
يصبح هذا الملف مفيدًا بعد أشهر عندما ينضم مشغل جديد، أو يتم تغيير معامل، أو يظهر إنذار متكرر.
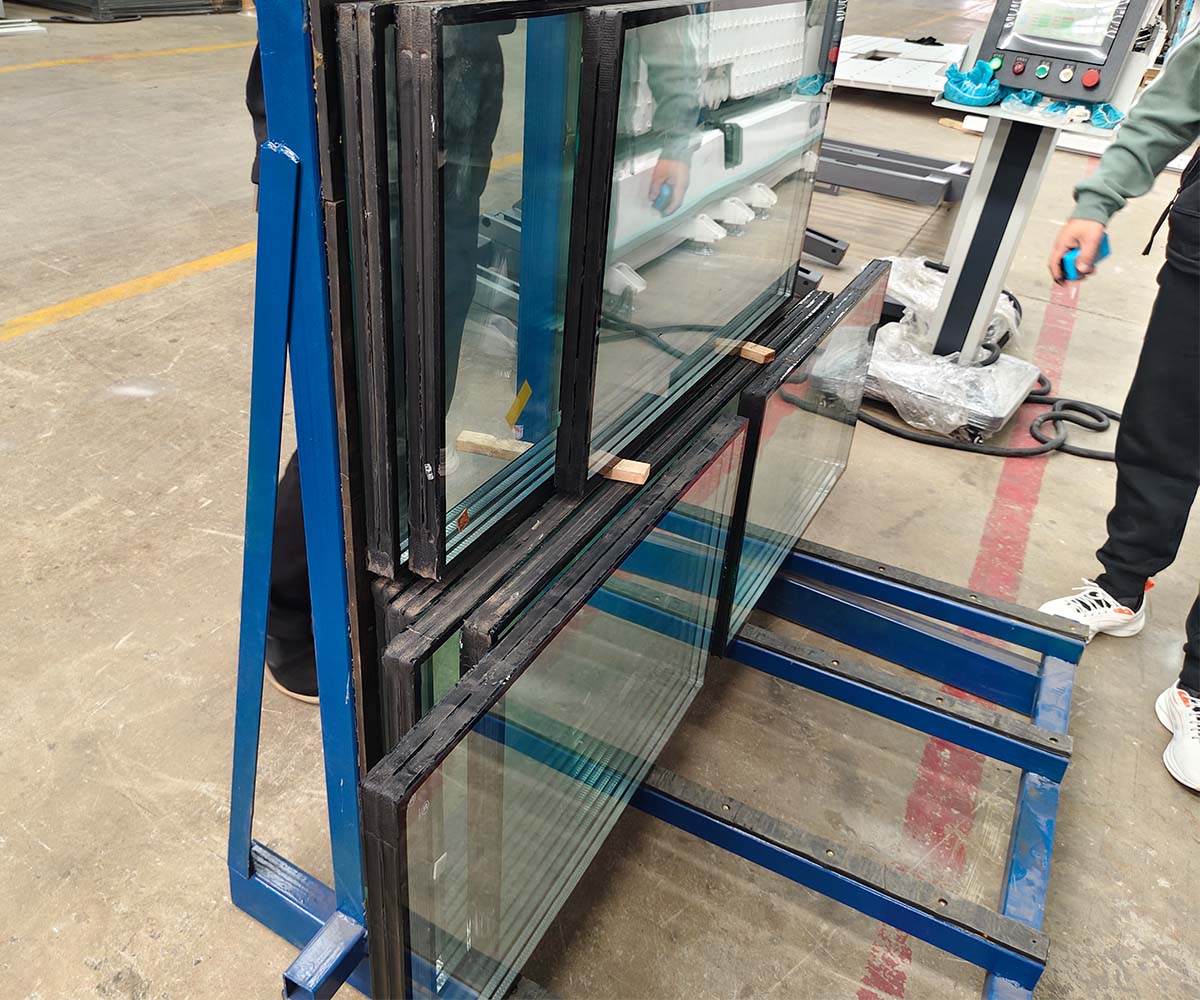
الأفكار النهائية
الغرض من التشغيل التجريبي ليس مجرد إثبات أن الآلات قادرة على البدء. بل هو التأكد من أن عملية IGU الكاملة يمكن أن تقدم منتجات مستقرة باستخدام زجاج المشتري ومواده ومرافقه ومشغليه.
قد يستغرق اختبار القبول الدقيق وقتًا أطول في البداية، لكنه يمكن أن يمنع التعديلات المتكررة وتأخيرات الإنتاج والمسؤولية غير الواضحة بعد التركيب. قبل التوقيع على التسليم النهائي، تحقق من العملية الكاملة بدءًا من تجهيز الزجاج النظيف والفاصل حتى الكبس وملء الغاز والختم والتوثيق وتدريب المشغلين.
الأسئلة المتداولة
متى ينبغي تشغيل خط إنتاج الوحدات الزجاجية المعزولة؟
ينبغي أن يبدأ التشغيل بعد اكتمال التركيب وتوصيل المرافق والفحص الأساسي للآلة. ينبغي الاتفاق على خطة الاختبار قبل وصول فني المورد.
هل ينبغي أن يوفر المشتري زجاج الاختبار؟
نعم كلما أمكن ذلك. فالزجاج والفاصل والمانع التسرب الخاص بالمشتري توفر اختبارًا أكثر واقعية من مواد العرض المُعدة خصيصًا.
هل سرعة الآلة كافية للقبول النهائي؟
لا. ينبغي أن يشمل القبول أيضًا قابلية تكرار الجودة ووقت التغيير والإنذارات وهدر المواد ووظائف السلامة وسهولة استخدام المشغل.
ماذا يحدث إذا فشلت بعض العناصر أثناء الاختبار؟
سجّل المشكلة بوضوح، بما في ذلك قسم الآلة، والمنتج العيني، ورسالة الإنذار، والإجراء التصحيحي. يجب أن يحدد ملف التسليم من سيحل المشكلة ومتى سيتم الانتهاء منها